 PT


Durante um teste de aumento de temperatura de rotina, um quadro de distribuição de 2.000 A falhou porque seu barramento principal atingiu 112 K acima do ambiente - 7 K acima ...
View More +
 +86-180 3625 3000

Guia de fabricação de barramentos: etapas do processo, materiais e controle de qualidade
Às 15h na tarde mais quente do ano, uma central telefônica de 4.000 A em uma usina costeira é acionada pela terceira vez naquela semana. O design era sólido e o disjuntor estava bem testado. O verdadeiro culpado: uma junta aparafusada em uma barra principal que foi perfurada, deixada com uma rebarba levantada e apertada de qualquer maneira. A rebarba enterrou a maior parte da área de contato, a resistência subiu e cada ciclo de calor diário levou a junta mais perto da falha.
Essa história se repete em todo o setor porque fabricação de barramentos - corte, perfuração, dobra, revestimento, isolamento e teste - é onde um projeto elétrico sólido sobrevive ou desmorona silenciosamente. A conclusão vem primeiro: a seleção do material e a qualidade da junta determinam a vida útil de um sistema de barramento muito mais do que qualquer coisa impressa em sua placa de identificação. O passo a passo abaixo abrange as principais etapas de fabricação, a decisão entre cobre versus alumínio, como os barramentos tubulares são isolados, os testes que realmente prevêem o desempenho em campo e o que os compradores devem verificar antes de assinar um pedido de compra.
O que a fabricação de barramentos realmente cobre
A fabricação converte material bruto de condutor – normalmente barra de cobre eletrolítico ou tubo de liga de alumínio extrudado – em portadores de corrente acabados e prontos para instalação. Abrange três fluxos de trabalho bastante diferentes:
- Fabricação de barra plana: cortar, perfurar, dobrar e galvanizar barras retangulares para quadros de distribuição, painéis e conjuntos de distribuição.
- Fabricação de barramento tubular: cortar tubos rígidos de alumínio ou cobre no comprimento certo, soldar acessórios e emendas de extremidade e instalar isoladores de postes e suportes de fixação - o padrão para subestações de alta tensão, onde o tubo se estende entre estruturas de aço.
- Montagem da via de ônibus: alojar condutores isolados dentro de um gabinete compacto para distribuição de média e baixa tensão, incluindo sistemas de alta densidade para edifícios comerciais e industriais.
As etapas se sobrepõem, mas as tolerâncias, as ferramentas e os modos de falha não. Uma oficina que produz excelentes barras de painel não está automaticamente qualificada para soldar tubos de subestação ou fundir isolamento sob vácuo, e é por isso que cada capacidade merece um exame minucioso separado quando você avalia fornecedores.
As etapas principais de fabricação, em ordem
Independentemente do tipo de produto, as lojas disciplinadas seguem a mesma sequência de seis estágios:
- Seleção e preparação de materiais — verifique o grau e a têmpera da liga em relação aos certificados do moinho e, em seguida, endireite e limpe o material antes de iniciar o corte.
- Corte e dimensionamento — corte por cisalhamento, serra ou CNC no comprimento certo com faces quadradas; essas faces mais tarde tornam-se parte da superfície articular.
- Perfuração e perfuração — A puncionamento CNC normalmente mantém as posições dos furos entre ±0,1–0,2 mm, e a colocação dos furos determina diretamente a quantidade de área de contato que cada junta aparafusada obtém.
- Dobrando e formando — o raio de curvatura interno deve ser pelo menos igual à espessura da barra de cobre; o alumínio exige raios mais generosos e atenção à direção dos grãos, ou a face externa racha.
- Tratamento de superfície — desengordurar e desoxidar áreas de juntas de placas de estanho ou prata, ou aplicar isolamento completo em produtos de alta tensão.
- Inspeção e testes — verificações dimensionais, medidores de furos, amostragem de adesão de chapas e testes elétricos em produtos isolados antes do envio.
A escolha da superfície merece a sua própria decisão, porque compara o custo com a estabilidade da junta:
| Tratamento | O que ele oferece | Uso típico | Cuidados |
|---|---|---|---|
| Nu (limpo, desoxidado) | Menor custo; depende de alta pressão de fixação | Aparelhagem interna seca | A oxidação aumenta a resistência das articulações ao longo do tempo |
| Estanho | Retarda a oxidação; perdoando juntas aparafusadas | Distribuição geral de energia, locais internos úmidos | Superfície mais macia; controlar o torque e evitar sobrecompressão |
| Chapeamento de prata | Menor resistência de contato; tolera temperaturas mais altas | Articulações de alta corrente, ciclos de carga frequentes | Custo mais elevado; arranhões expõem o metal base |
| Fundição em resina epóxi | Camada dielétrica completa; permite layouts compactos | Barramentos tubulares classe 35 kV | O controle de vazios e a qualidade da cura são críticos |
A dobra gera mais retrabalho na produção típica. Uma barra dobrada com muita força ou transversalmente ao grão rolante pode parecer impecável e ainda apresentar microfissuras que crescem durante décadas de ciclos térmicos. Coloque os requisitos de raio e granulação no desenho, não na memória do operador.
Cobre ou Alumínio? As consequências da fabricação
Na condutividade volumétrica, o cobre vence: cerca de 100% IACS contra cerca de 61% para o alumínio. Mas o cobre também é cerca de 3,3 vezes mais denso, e isso muda completamente a aritmética. Para transportar a mesma corrente, uma barra de alumínio precisa de aproximadamente 1,6 vezes a seção transversal – mas ainda assim pesa quase a metade e custa menos por ampere transportado.
Condutividade Elétrica por Volume (% IACS)
O alumínio conduz cerca de 61% tão bem quanto o cobre em volume, mas pesa cerca de 70% menos – razão pela qual domina as instalações tubulares de longo vão.
O peso explica por que os barramentos tubulares rígidos em subestações são quase sempre feitos de liga de alumínio: cada quilograma extra em um vão longo se multiplica em suportes, fundações e custos de instalação maiores. As composições de magnésio-alumínio adicionam a resistência exigida por longos vãos externos e forças de curto-circuito.
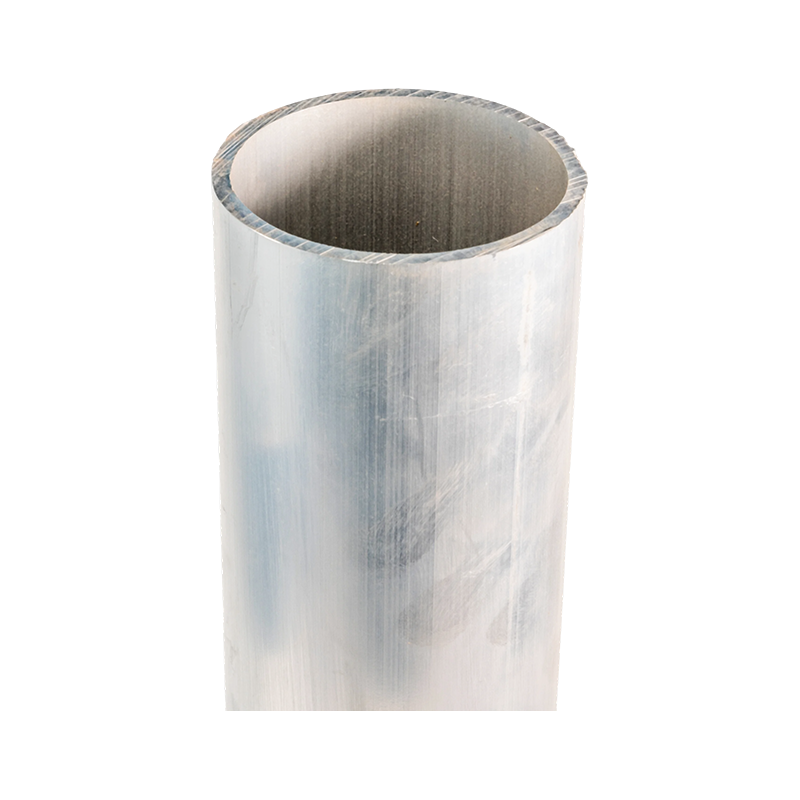 Barramento tubular de liga de magnésio-alumínio de ultra-alta tensão Disponível nas ligas 6063G, LF21Y, 6R05 e 2A14 para sistemas de 220 kV a 1000 kV, este condutor tubular sem costura combina o peso leve e a resistência da liga que as longas extensões de subestações externas e as forças de curto-circuito exigem. Ver Produto →
A fabricação segue o material. O alumínio reoxida poucos minutos após a limpeza, portanto as faces das juntas devem ser desoxidadas e montadas imediatamente. O retorno elástico após a dobra é maior, os raios de curvatura são maiores e a soldagem requer procedimentos qualificados para a liga específica - os hábitos genéricos da oficina de cobre não são transferidos bem.
Isolamento: onde os barramentos tubulares ganham proteção
Em barramentos tubulares de média e alta tensão, o condutor desencapado representa apenas metade do produto. O sistema de isolamento define distâncias de fuga, folgas de fase, comportamento de descarga parcial e quão compacta a instalação pode ser. As rotas principais são mangas termorretráteis na extremidade básica; EPDM extrudado ou borracha de silicone; PTFE para ambientes de alta temperatura e quimicamente agressivos; e fundição em resina epóxi para classes de tensão mais altas.
A fundição é onde a disciplina de fabricação se mostra mais claramente. Na fundição a vácuo, o ar e os voláteis são extraídos antes da cura da resina, não deixando espaços vazios para semear a descarga parcial. Uma barra isolada sem esse controle pode passar em um teste de resistência de fábrica e ainda envelhecer prematuramente em serviço – um dos motivos pelos quais os produtos da classe de 35 kV são rotineiramente testados com medição de descarga parcial.
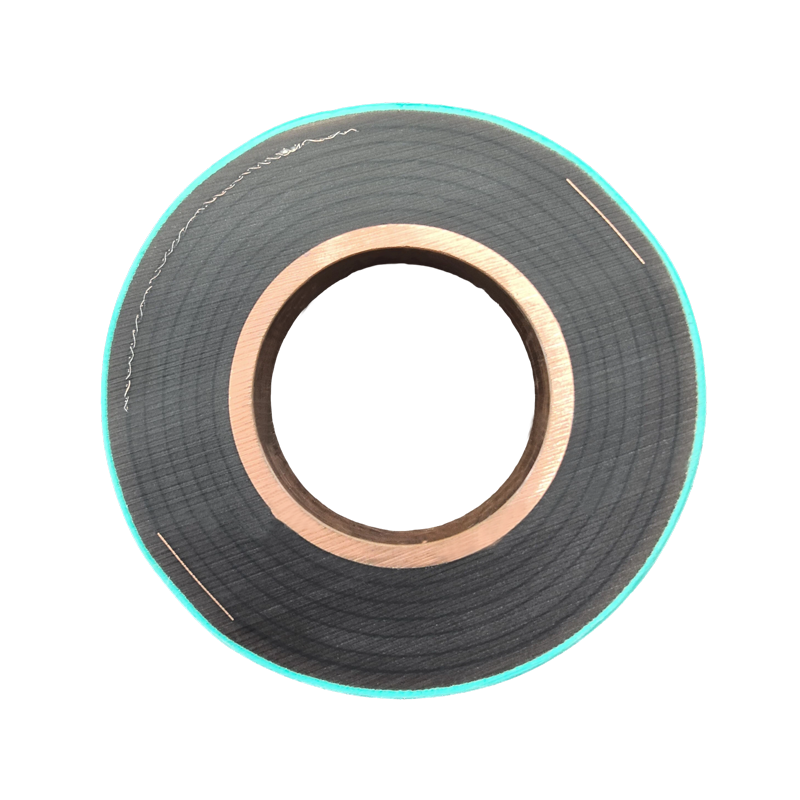 Barra tubular de fundição de resina epóxi Fundida a vácuo em uma única moldagem sem costura de cobre isento de oxigênio, esta barra retardadora de chamas da classe 35 kV elimina interfaces de isolamento e vazios, suportando triagem de descarga parcial e uma vida útil superior a 30 anos. Ver Produto →
Controle de qualidade que prevê o desempenho em campo
Três famílias de testes separam um fabricante rigoroso de um otimista:
- Teste de aumento de temperatura. De acordo com a IEC 61439-1, um conjunto funciona com corrente nominal até que as temperaturas se estabilizem, com barramentos de cobre nu limitados a um aumento de 105 mil acima do ambiente. Como o aquecimento em juntas resistivas varia aproximadamente com o quadrado da corrente, mesmo uma resistência extra modesta da junta aparece rapidamente na carga nominal.
- Verificações de juntas e chapeamento. Medidores de posição de furo, verificação de torque e amostragem de adesão de revestimento detectam os defeitos que mais tarde se tornam pontos quentes.
- Testes de isolamento. Suportabilidade de frequência industrial e medição de descarga parcial, especialmente para sistemas fundidos e extrudados.
Aumento de temperatura versus corrente de carga (modelo resistivo)
Aumente a escala com o quadrado da corrente: a 125% da carga nominal, a mesma física conjunta produz cerca de 56% mais aquecimento.
Defeitos comuns e como as lojas os detectam antecipadamente
A maior parte do retrabalho na produção de barramentos remonta a uma pequena lista de causas recorrentes. As proporções abaixo são ilustrativas e não estatísticas, mas gerentes de produção experientes reconhecerão o formato do gráfico:
Drivers Típicos de Retrabalho de Fabricação (Ilustrativo)
Rebarbas e arestas vivas – 30% Rachaduras de flexão – 25% Desalinhamento do furo — 20% Defeitos de chapeamento – 15% Vazios de isolamento — 10%
- Rebarbas e arestas vivas após corte ou puncionamento — corrigido tornando a rebarbação uma etapa obrigatória e aprovada, em vez de opcional.
- Rachaduras após dobrar — evitada respeitando os raios mínimos de curvatura e dobrando-se contra o grão rolante sempre que o projeto permitir.
- Desalinhamento do furo — controlado com puncionamento CNC e medidores de avanço/não avanço em vez de layout manual.
- Delaminação de chapeamento — capturado por amostragem de adesão em todos os lotes, não apenas no primeiro artigo.
- Vazios de isolamento — eliminado através de fundição a vácuo e triagem rotineira de descarga parcial.
O que os compradores devem verificar antes de fazer o pedido
Ao avaliar um fabricante, troque questões genéricas por perguntas concretas:
- Eles podem fornecer certificados de fábrica vinculando cada lote a um grau e temperamento de liga declarados?
- O corte, puncionamento, dobra, soldagem e isolamento são feitos internamente ou subcontratados a terceiros desconhecidos?
- Para produtos tubulares: quais procedimentos de soldagem e projetos de emenda são qualificados e podem apresentar registros de testes?
- Para produtos isolados: a fundição é realizada sob vácuo e são realizados testes rotineiros de descarga parcial?
- Com quais tolerâncias eles se comprometerão em relação às posições dos furos, retilineidade e comprimento final – por escrito?
A seleção do isolamento pertence à mesma conversa. O PTFE mantém-se estável em ambientes de alta temperatura e quimicamente agressivos, onde os sistemas de borracha envelhecem mais rapidamente, enquanto o epóxi fundido a vácuo é adequado para classes de alta tensão e subestações compactas.
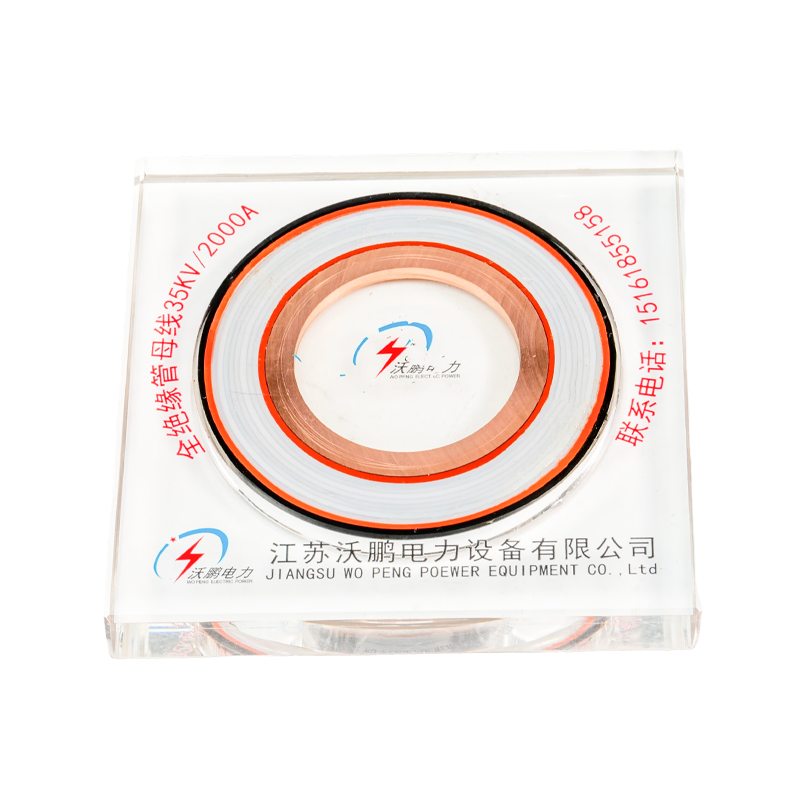 Barra tubular de PTFE Com enrolamento de filme de PTFE, múltiplas telas capacitivas e uma faixa de operação de -60°C a 250°C, além de proteção IP68, esta barra isolada é adequada para instalações de subestações compactas, quimicamente agressivas e de alta temperatura. Ver Produto →
A lógica de seleção se repete entre os tipos de condutores. Antes de bloquear as especificações, vale a pena ler um passo a passo dedicado de como selecionar o barramento tubular de liga de alumínio certo , e então levar uma lista de requisitos ao fabricante, e não o contrário.
Perguntas frequentes
Que tolerância um fabricante pode realisticamente manter nas posições dos furos?
A puncionamento CNC normalmente mantém ±0,1–0,2 mm nos centros dos furos; a perfuração manual a partir de linhas traçadas pode desviar para ±0,5 mm ou pior. Para juntas aparafusadas, a consistência entre as barras correspondentes é mais importante do que o número absoluto, então pergunte como a oficina monta as peças correspondentes.
Os barramentos de alumínio podem substituir o cobre em todos os lugares?
Não. O alumínio ganha em peso e custo por ampere em trechos abertos e vãos longos, mas o cobre ainda faz sentido onde o espaço é apertado, as juntas são numerosas ou a infraestrutura circundante é de cobre. As conexões de alumínio para cobre precisam de projeto e hardware de transição deliberados.
Qual a diferença entre a fabricação de barramentos tubulares e o trabalho com barras planas?
O tubo adiciona extrusão ou trefilação, corte quadrado no comprimento, soldagem de juntas e acessórios de extremidade e projeto mecânico para carga de vão e forças de curto-circuito. Os isoladores de poste e os suportes de fixação fazem parte do sistema, e não os acessórios aparafusados posteriormente.
O que uma cotação de fabricação deve incluir?
No mínimo: liga e têmpera, tolerâncias dimensionais, classe e processo de isolamento, relatórios de teste fornecidos com a remessa e embalagens projetadas para longas seções rígidas. Se um fornecedor hesitar em colocá-los por escrito, trate-os como dados. Para um sistema de barramento tubular compatível com sua tensão, extensão e ambiente, você pode solicitar uma revisão de especificações e compare as respostas lado a lado.
Notícias
-
-
Às 15h na tarde mais quente do ano, uma central telefônica de 4.000 A em uma usina costeira é acionada pela terceira vez naquela semana. O design era sólido e o disjuntor...
View More + -
Pergunte a dois catálogos o que uma barra de alumínio de 100 × 10 mm pode transportar e você poderá obter duas respostas diferentes – 800 A de um, 965A de outro. Ambos podem ...
View More + -
Ampacidade da barra de cobre: guia de dimensionamento, gráficos e fatores de compra para engenheiros
A questão da ampacidade também é uma questão de temperatura Um barramento de cobre de 100x10 mm pode parecer uma escolha segura para um quadro de distribuição de...
View More + -
Os isoladores de barramento raramente recebem atenção durante a operação de rotina, até que um flashover derrube uma seção do painel ou um suporte rachado permita que um barr...
View More +


Móvel
CATEGORIA
Produtos
Contate-nos
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Nº 8, Yanjin Road, Parque Industrial de Chengxi, cidade de Shanyang, condado de Baoying, cidade de Yangzhou, província de Jiangsu, China
Direitos de autor© Jiangsu Wopeng Power Technology Co., Ltd.
Todos os direitos reservados.
 Fabricante de barramento isolado personalizado
Fábrica de sistema de barramento tubular